Français
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analyse de la technologie de production de structures en acier
Ⅰ. Aperçu
Fabrication de structures en acierest le processus de conversion des dessins de conception en composants structurels physiques. Son objectif principal est de transformer les matériaux en acier en éléments de structure en acier qualifiés conformément aux exigences de conception via des procédures de production en usine, tout en gardant les propriétés de section de l'acier fondamentalement inchangées.
La technologie de production des structures en acier est généralement similaire à celle de la fabrication mécanique. Cependant, étant donné que les produits de structure en acier sont finalement assemblés sur les chantiers de construction, ses processus mettent davantage l'accent sur le contrôle de précision et la prévention des déformations.
Ⅱ. Organigramme du processus de production de structures en acier
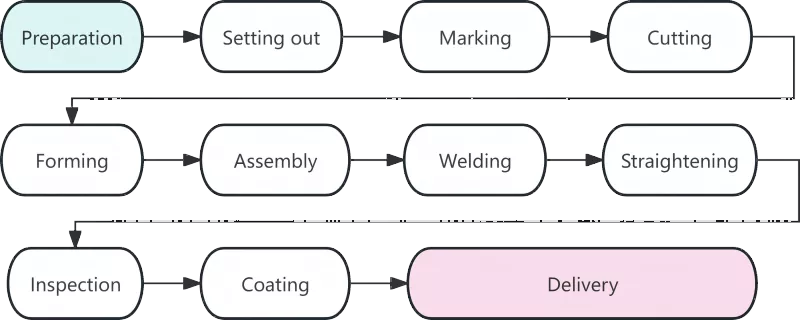
Ⅲ. Analyse détaillée de chaque procédure de travail
|
Processus |
Description |
|
Préparation du matériel |
La préparation des matériaux marque le début de la fabrication de la structure en acier et sa qualité affecte directement toutes les procédures de travail ultérieures. Les tâches principales à ce stade comprennent la réception des matériaux, le redressage et le nettoyage des surfaces. Une fois les matériaux en acier arrivés à l'usine, leurs certificats de matériaux doivent être vérifiés par rapport aux produits réels. Une réinspection de la composition chimique et des propriétés mécaniques doit être effectuée pour les aciers utilisés dans les principaux composants structurels. Les aciers déformés causés pendant le transport doivent être redressés à l'aide de redresseurs à rouleaux ou de machines à vérins hydrauliques. L'expérience montre qu'environ 80 % des erreurs dimensionnelles lors du découpage proviennent de matières premières non redressées. |
|
Lofting |
Le lofting est la première étape critique du contrôle de précision dans la fabrication de structures en acier. Sur des plates-formes dédiées ou des tables de disposition, les techniciens dessinent des joints et des contours de composants à grande échelle dans un rapport de 1:1 conformément aux dessins de conception pour définir les formes des pièces. En plus de vérifier les dimensions du dessin, la tolérance de retrait de soudage doit être réservée comme l'exigent les processus pertinents. Généralement, une marge de 1 à 1,5 millimètres doit être réservée pour chaque soudure bout à bout. |
|
Marquage |
Également connu sous le nom de traçage, le marquage fait référence à la procédure d'utilisation de modèles pour marquer les positions des trous et les lignes d'usinage des contours des composants sur les plaques et sections d'acier. Le principe « les grandes pièces d'abord, les petites pièces ensuite » est suivi pour maximiser le taux d'utilisation des matériaux. Grâce à une disposition optimisée, le taux global d'utilisation des matériaux peut atteindre plus de 85 %, et il peut même dépasser 92 % après optimisation de l'imbrication. |
|
Coupe |
La découpe est le processus de séparation des matières premières en pièces individuelles le long de lignes marquées. Les méthodes de découpe courantes comprennent la découpe au gaz, la découpe au plasma et la découpe au laser. L'application généralisée de la technologie de découpe à commande numérique a amélioré la précision et l'efficacité de la fabrication des structures en acier. Certaines surfaces coupées sont qualifiées pour le soudage direct sans traitement secondaire des bords. |
|
Formation |
Les composants non linéaires tels que les poutres courbes et les tuyaux pliés doivent être façonnés par pliage à froid ou à chaud. Le pliage à froid est effectué à température ambiante et s'applique aux composants incurvés courants. Pour le cintrage à chaud, les aciers sont chauffés à 900-1 100 °C avant le cintrage, ce qui est adopté pour les plaques épaisses ou les composants avec de petits rayons de courbure. |
|
Assemblée |
L'assemblage consiste à combiner des pièces traitées comme l'exigent les dessins et à les fixer temporairement par pointage. La procédure d'assemblage standard est la suivante : Meuler les joints d'assemblage des plaques à bride → Éliminer les bavures sur les plaques d'âme → Obtenir un positionnement précis avec une machine d'assemblage → Terminer l'assemblage de l'acier à section en T simple face → Retourner l'assemblage et terminer le formage global. |
|
Soudage |
Le soudage est la procédure essentielle dans la fabrication de structures en acier avec des exigences techniques élevées et un contrôle qualité rigoureux. Les méthodes de soudage couramment utilisées comprennent le soudage automatique à l'arc submergé, le soudage sous protection gazeuse CO₂ et le soudage à l'arc métallique sous protection. |
|
Lissage |
Les contraintes thermiques générées lors du soudage provoqueront une déformation du composant, qui devra être éliminée par redressage pour restaurer la forme géométrique d'origine. Les méthodes de redressage courantes comprennent le redressage mécanique, le redressage à la flamme et le redressage combiné. Le chauffage sur la même position ne doit pas être effectué plus de trois fois et la surchauffe est strictement interdite. |
|
Inspection |
Tout au long du processus de fabrication, l’inspection constitue une garantie clé de la qualité du produit. L'inspection progressive couvre principalement l'inspection des matières premières, l'inspection en cours de processus et l'inspection après soudage. Les défauts mortels tels que les fissures et la fusion incomplète ne sont pas autorisés à l’intérieur des soudures. |
|
Revêtement |
Le revêtement offre une protection anticorrosion et anti-incendie aux structures en acier. Le système de revêtement standard se compose de trois couches : un apprêt époxy riche en zinc, une couche intermédiaire époxy en fer micacé et une couche de finition en polyuréthane ou en fluorocarbone. Le revêtement résistant au feu doit être appliqué en plusieurs couches minces. La température ambiante pour l'opération de revêtement ne doit pas être inférieure à 5 °C, l'humidité relative ne doit pas dépasser 85 % et la température de surface de l'acier doit être d'au moins 3 °C supérieure au point de rosée. |
|
Livraison depuis l'usine |
La livraison est la dernière étape de la fabrication de la structure en acier. Les composants qui réussissent l'inspection finale se verront attribuer des numéros de série et des marques uniques. Les composants doivent être regroupés en groupes selon la séquence d’installation. Des blocs de bois ou des joints en caoutchouc doivent être placés entre les composants pour éviter les rayures sur le revêtement. |
IV. Tendances de développement de la technologie moderne de fabrication de structures en acier
Structure en acier modernela fabrication est de plus en plus intelligente et mécanisée pour améliorer la précision et l’efficacité de la production. La technologie de commande numérique, le soudage automatique, l'application BIM et la simulation virtuelle pour le pré-assemblage représentent les futures tendances de développement de l'industrie.
La production de structures en acier est un système complet caractérisé par des processus étroitement liés, des exigences de haute précision et un contrôle qualité strict. Chaque procédure, de la disposition au revêtement, affecte directement la qualité des produits finis. Avec l'application généralisée des technologies intelligentes, des normes plus strictes seront adoptées pour les structures en acier, conduisant à une nouvelle amélioration de la qualité des produits.
Actualités connexes
- Comment sélectionner la taille appropriée pour une construction d’écurie à ossature d’acier ?
- Assemblage de structure en acier sur site + flux de travail de construction de levage intégré + considérations clés
- Pourquoi choisir une construction de maison préfabriquée à ossature d'acier à double couche pour une vie moderne ?
- Neuf points clés pour la conception et la construction de bâtiments d'usine à structure métallique
- Comment la construction d’un poulailler à structure métallique peut-elle améliorer la gestion des élevages avicoles ?
- Bâtiments industriels « style locomotive » : le bureau sur 3 étages doit-il être en acier ou en béton ?
Laissez-moi un message