Français
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Réalisations du flux de traitement et des applications d'ingénierie des colonnes caissons de la structure métallique EIHE
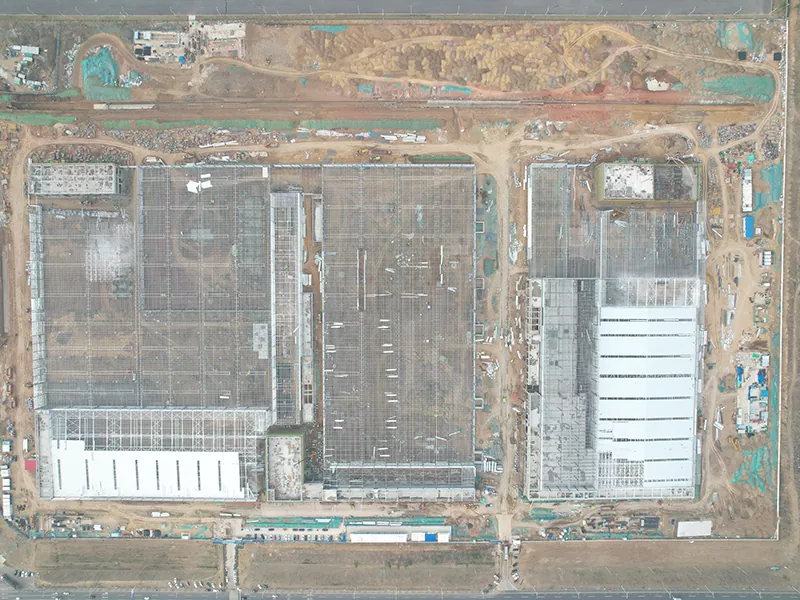
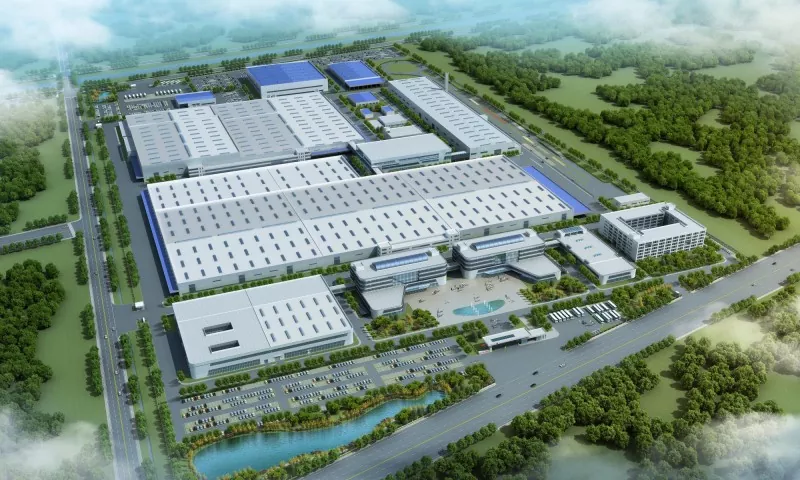
I. Plan d'implantation général
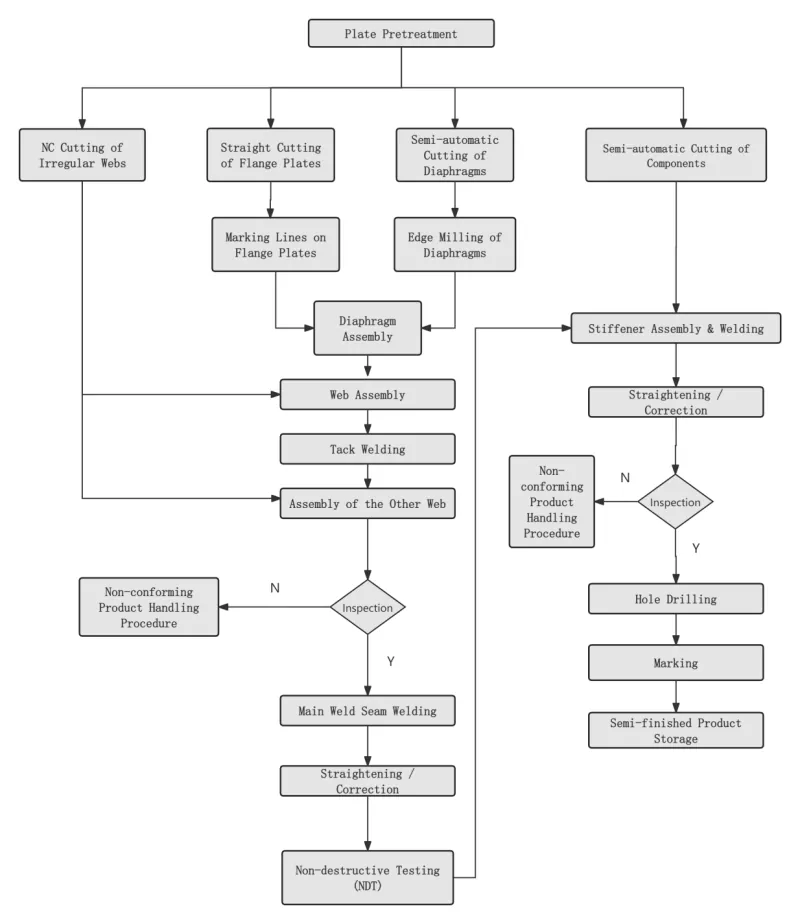
Ⅱ. Processus clé
|
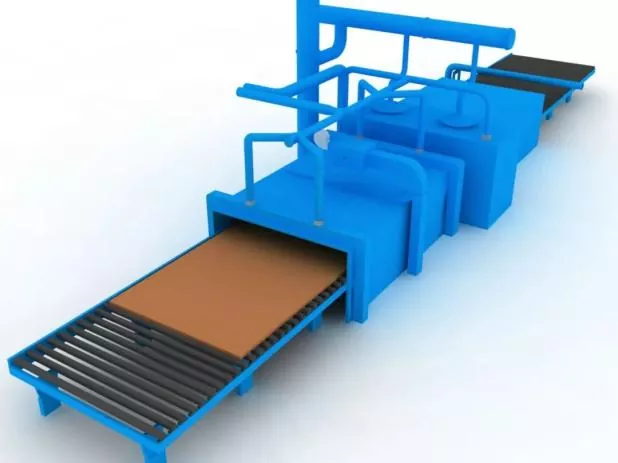
Étape 1 Prétraitement de la surface des plaques d'acier |
Réalisé conformément aux exigences de conception ou de processus avant le découpage des tôles d'acier. |
|
|
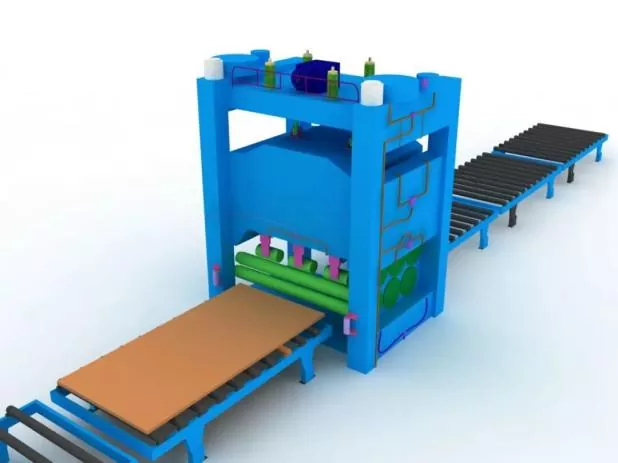
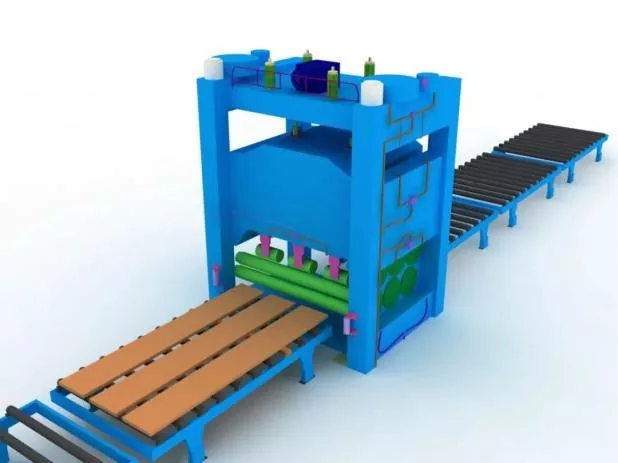
Étape 2 : Redressage de la plaque d'acier |
Le redressage global doit être effectué après le prétraitement de la plaque d'acier pour garantir la précision du découpage et soulager les contraintes résiduelles internes de la plaque d'acier. |
|
|
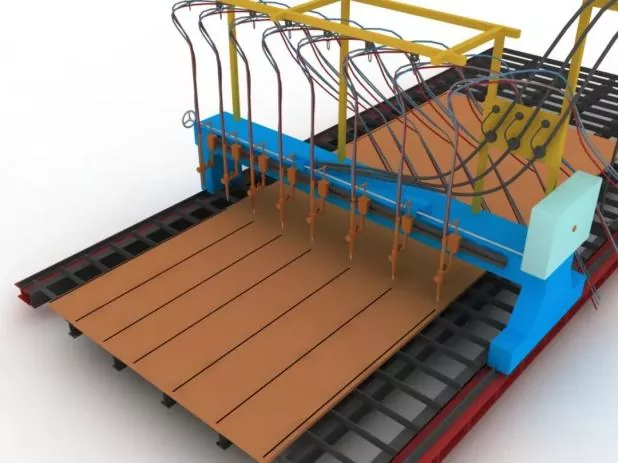
Étape 3 Découpe et découpage des pièces |
Avant de couper, ajustez la machine de découpe, confirmez le modèle de buse et vérifiez la stabilité de la pression atmosphérique. |
|
|
Pendant la coupe, préchauffez d'abord le joint de coupe de la plaque d'acier et contrôlez strictement la vitesse de coupe. |
||
|
Étape 4 Redressage secondaire des pièces |
Effectué après le découpage des plaques d'acier pour garantir la précision de l'assemblage et réduire les contraintes résiduelles internes des plaques d'acier. |
|
|
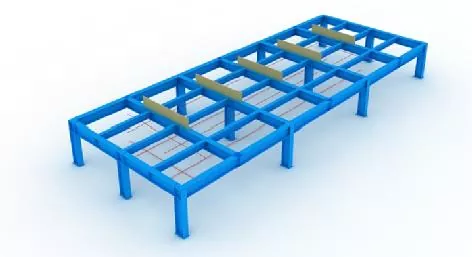
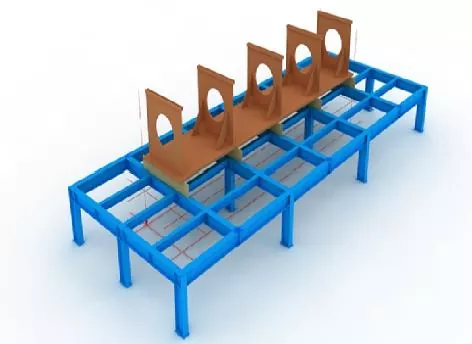
Étape 5 Définition des gabarits et des lignes de tracé |
Avant l'assemblage, les lignes de tracé et les gabarits doivent d'abord être définis. |
|
|
Lors de l'installation du gabarit, le niveau horizontal de l'ouverture supérieure doit être assuré, ainsi qu'une rigidité et une résistance suffisantes. |
||
|
Tous les gabarits et lignes de tracé ne peuvent être utilisés qu'après avoir été inspectés et approuvés par le personnel désigné. |
||
|
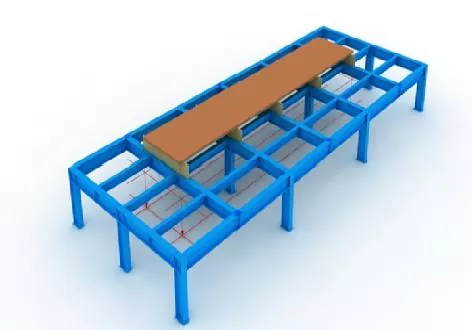
Étape 6 Positionnement du panneau inférieur |
Positionné avec précision par un fil à plomb et des lignes de tracé. |
|
|
Étape 7 Assemblage du diaphragme |
Avant l'assemblage des diaphragmes, marquez les lignes de positionnement sur le panneau inférieur et enlevez la rouille flottante des deux côtés des lignes avec une meule. |
|
|
Une fois les diaphragmes érigés, fixez-les par pointage. |
||
|
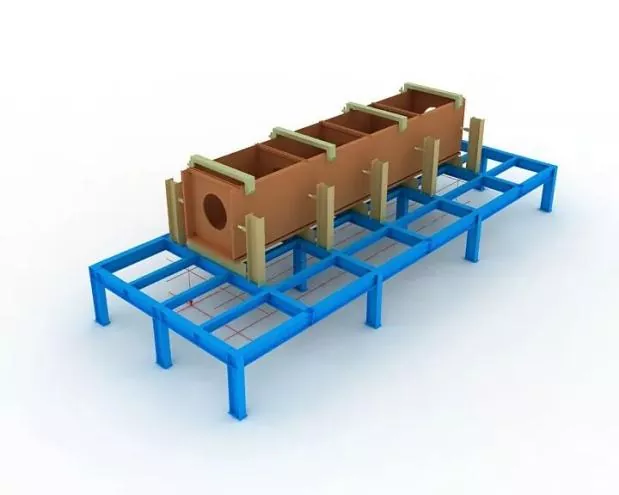
Étape 8 : Assemblage Web |
Une fois la bande assemblée et qualifiée, placez-la fermement contre le diaphragme à l'aide d'un vérin, puis fixez-la par pointage.
|
|
|
Étape 9 Assemblage du panneau supérieur |
Compléter le positionnement précis du panneau supérieur avec un fil à plomb, puis fixer par pointage. |
|
|
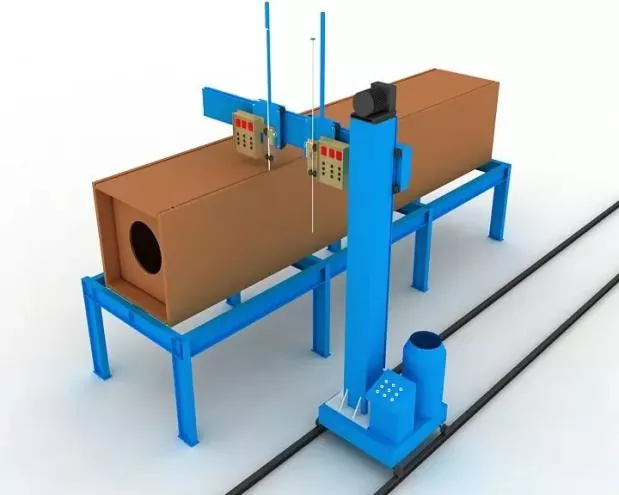
Étape 10 Soudage sous laitier électrolytique du diaphragme |
Le soudage sous laitier électrolytique sur un seul côté est adopté pour les diaphragmes. |
|
|
Des manchons en cuivre pour le démarrage et l'extinction de l'arc doivent être installés aux ouvertures supérieure et inférieure des trous de soudage sous laitier électrique pendant le soudage. |
||
|
Le courant et la tension de soudage doivent être strictement contrôlés tout au long du processus de soudage, et une attention particulière doit être accordée à l'observation du changement de couleur de la zone de soudage sous laitier électrolytique sur la bande. |
||
|
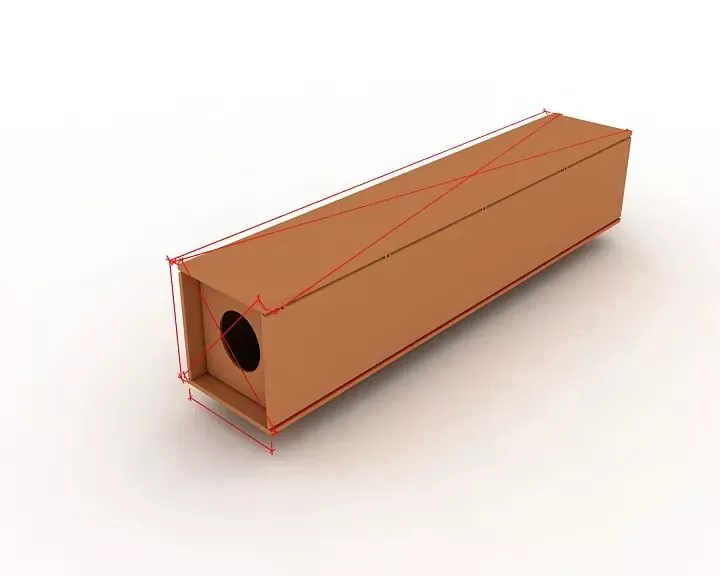
Étape 11 Inspection globale |
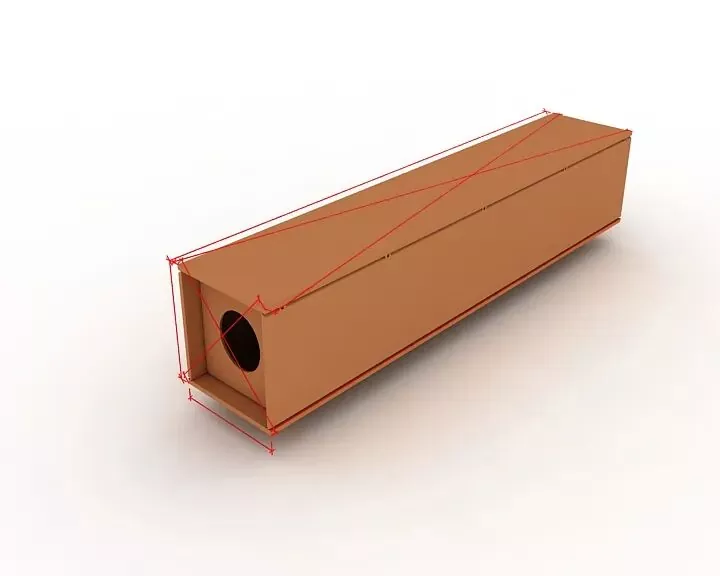
Lors de l'inspection, concentrez-vous sur la vérification si la longueur du composant, les dimensions diagonales et les dimensions de la section d'extrémité répondent aux exigences de conception et de spécification, et corrigez toutes les pièces hors tolérance. |
|
|
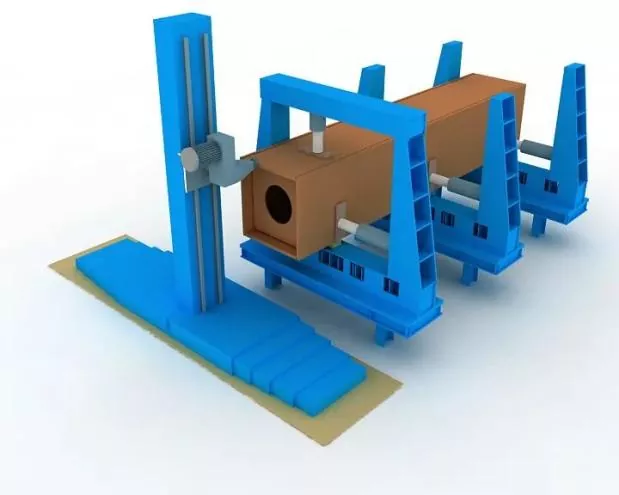
Étape 12 Fraisage en bout |
Fraisez la face d'extrémité après l'assemblage et le soudage. |
|
|
Garantir la planéité des membrures et le parallélisme entre l'extrémité et la fraise. |
||
|
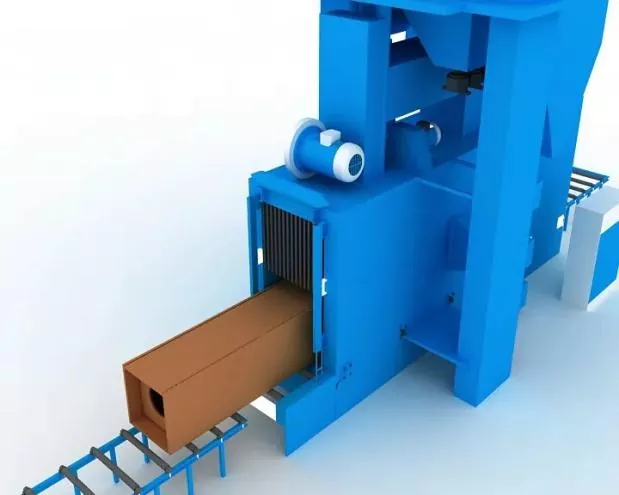
Étape 13 Sablage et élimination de la rouille |
Élimination complète de la rouille par sablage si nécessaire après le soudage, puis transfert vers la construction du revêtement. |
|
Ⅲ. Spécifications pour l’assemblage, le positionnement et le soudage
|
Précision de l'assemblage |
Lors du montage : ● Des restrictions appropriées doivent être adoptées pour contrôler la déformation du soudage. ● Des tolérances de retrait de soudage et une déformation inverse raisonnable doivent être réservées pour contrôler les dimensions des composants et garantir une forme correcte. |
|
Les écarts admissibles pour la fabrication et l'assemblage des assemblages soudés, ainsi que les tolérances dimensionnelles des composants structurels, doivent être conformes aux exigences du Code d'acceptation de la qualité de construction des structures en acier (GB 50205). |
|
|
Soudage de positionnement d’assemblage |
Il sera mis en œuvre par soudage semi-automatique à l'arc sous gaz et à fil plein (GMAW). |
|
Soudeur |
Les soudeurs engagés dans le soudage par points d'assemblage doivent être titulaires des certificats de qualification correspondants spécifiés dans les spécifications techniques pour le soudage des structures en acier du bâtiment (JGJ81). |
|
Position des points de soudure |
Position des soudures de pointage : les soudures de pointage doivent éviter le début et la fin des soudures formelles et ne doivent pas être placées sur les coins, les bords, les extrémités et autres zones critiques sujettes à la résistance structurelle et aux défauts de fabrication. |
|
Pour les joints en T, le pointage : doit être effectué symétriquement des deux côtés ; dans le même temps, le pointage à l'intérieur de la rainure doit être évité autant que possible. Pour le soudage de rainures à pénétration complète : un soudage par pointage doit être effectué sur la rainure pour le gougeage arrière, par exemple, le gougeage arrière. |
|
|
Les positions d'assemblage et de soudage des plaques de support de soudage ainsi que des plaques de ruissellement et de ruissellement doivent être conformes aux normes en vigueur. |
|
|
Matériaux de soudage |
Les matériaux de soudage utilisés pour l'assemblage et le pointage doivent être conformes à ceux du soudage formel, c'est-à-dire que les mêmes matériaux de soudage que pour le soudage officiel doivent être adoptés. |
|
Pour le soudage d'assemblage entre l'acier à haute résistance et l'acier à faible résistance, les matériaux de soudage doivent être sélectionnés en fonction de la nuance d'acier à faible résistance. |
Actualités connexes
- Salutations de la fête nationale d'Eihe Steel Structure
- Premier levage réussi ! Le projet Asie-Pacifique Maroc entrepris par Eihe Steel
- Renouvellement de qualification approuvé ! Eihe étend progressivement sa présence sur le marché mondial
- Livraison de structures en acier EHSS pour les aéroports et les gares
- Focus sur le développement mondial : l'Association de l'industrie des structures métalliques du Shandong organise avec succès une conférence d'échange d'expériences sur l'internationalisation industrielle
- EHSS a accueilli avec succès le 8e Forum de développement de haute qualité sur les structures métalliques du Shandong et la conférence annuelle SSSIA 2026 à Qingdao
Laissez-moi un message